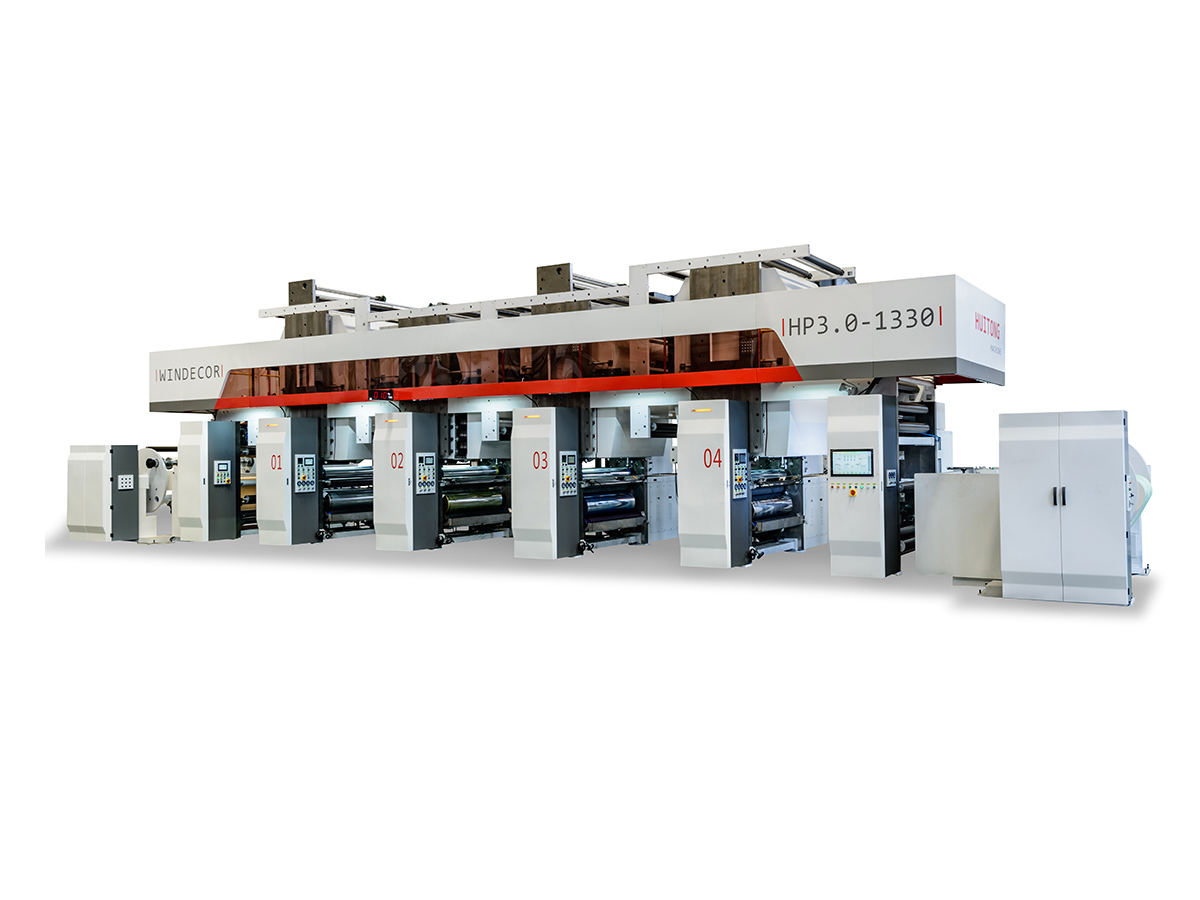
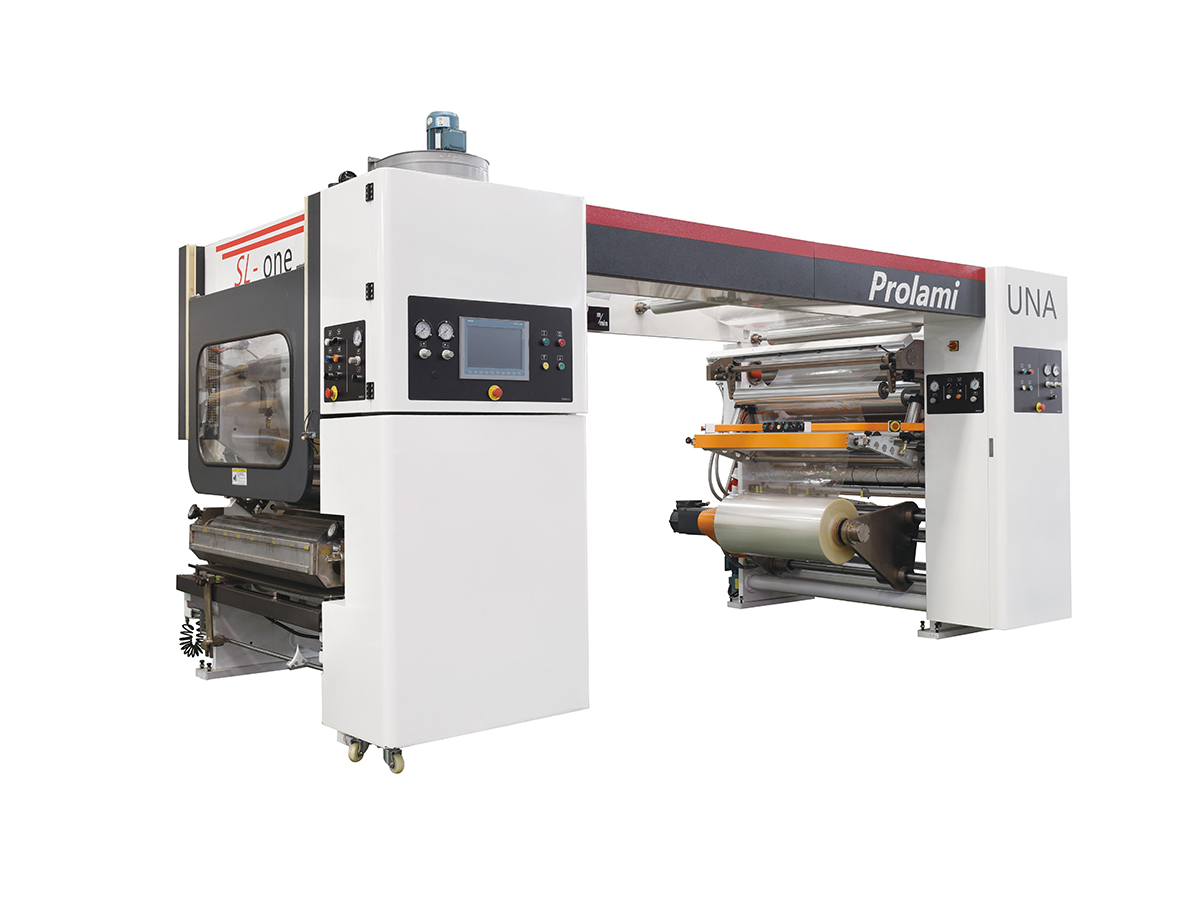
De meeste teleurstellende flexibele verpakkingsprojecten mislukken niet omdat de apparatuur slecht is. Ze mislukken omdat de machines werden gekozen voordat iemand de films, de zakformaten en de kwaliteitsdoelstellingen had gedefinieerd die de fabriek elke dag zou draaien. Een lijn die er indrukwekkend uitziet in een brochure kan nog steeds veel afval genereren als deze in contact komt met een dunne gemetalliseerde film of een biologisch afbreekbaar substraat dat zich onder spanning anders gedraagt.
Inkoopteams vergelijken machines vaak op basis van snelheid en aankoopprijs. Ervaren fabrieksmanagers kijken naar een andere reeks cijfers: hoeveel bruikbare folie per ploegendienst de lijn verlaat, hoe lang een kleurwissel duurt en hoeveel operators er nodig zijn om het proces stabiel te houden. De onderstaande bereiken worden vaak gezien wanneer kopers voorstellen van verschillende leveranciers beoordelen.
millimeter, typisch baanbreedtebereik
meter per minuut, typische loopsnelheid
uur, typische kleurwisseltijd
Een lijn die geschikt is voor hoge snelheid is alleen waardevol als deze de registratie, spanning en coatinggewicht bij die snelheid kan vasthouden op de film die u daadwerkelijk laat lopen.
Voordat u de rest van deze handleiding leest, helpt het om te bepalen wat u koopt. EEN flexibele verpakkingsmachine is niet één apparaat, maar een reeks verwerkingseenheden die dunne flexibele banen voorbereiden, decoreren, verbinden en omzetten in afgewerkte zakken of rollen. Begrijpen hoe deze units met elkaar verbonden zijn, is de eerste stap op weg naar een goede aankoopbeslissing.
Een volledige lijn beweegt een filmweb door een reeks stations. Elk station verandert één eigenschap van het materiaal, en elke overdracht tussen stations is een punt waar afval kan ontstaan. Het onderstaande diagram toont een algemene geïntegreerde lay-out voor bedrukte en gelamineerde hoezen.
De spanningscontrole loopt door elk station. Afwikkel- en terugspoelsecties houden het web onder gecontroleerde trekkracht, terwijl danserrollen en krachtcellen de spanning binnen een smalle band houden. Veel kwaliteitsproblemen die later optreden, zoals rimpels, verkeerde registratie en omkrulling van de randen, beginnen met spanningsafwijkingen aan het begin van het proces.
Lijnen kunnen worden gebouwd als zelfstandige eenheden of als geïntegreerde systemen. Op zichzelf staande units geven een fabriek de flexibiliteit om in fasen in te kopen, maar elke overstap tussen machines voegt verwerkingstijd, betrokkenheid van de operator en een kans op filmschade toe. Geïntegreerde lijnen kosten vooraf meer en vereisen een zorgvuldigere vloerplanning, maar leveren doorgaans een consistentere output zodra ze goed zijn afgestemd.
De typische rol van elk hoofdstation kan als volgt worden samengevat.
Elk machinetype lost een ander productieprobleem op. In de onderstaande subsecties worden de belangrijkste categorieën en de controles uitgelegd die er het meest toe doen bij het vergelijken van aanbiedingen van leveranciers.
A diepdrukmachine brengt inkt van gegraveerde cellen op een cilinder over op het filmoppervlak. De diepte en het volume van elke cel bepalen hoeveel inkt wordt afgezet, waardoor fijne toongradaties en dichte, effen kleuren mogelijk zijn. Voor grote aantallen verpakkingen met fotografische afbeeldingen blijft deze methode een standaardkeuze omdat de cilinders voor veel opdrachten met dezelfde herhalingslengte kunnen worden hergebruikt.
De belangrijkste voordelen zijn een stabiele kleurreproductie bij grote volumes, goede prestaties op een breed scala aan substraten en hoge lijnsnelheden zodra de cilinders zijn gegraveerd en het inktsysteem in balans is. Het nadeel zijn de kosten van de cilindervoorbereiding, waardoor zeer korte runs minder economisch worden, tenzij het ontwerp in de loop van de tijd wordt hergebruikt.
A coatingmachine brengt een dunne functionele laag aan op het filmoppervlak. Typische coatings zijn onder meer heatseallagen, antikraslagen, antistatische lagen en barrièrecoatings die de weerstand tegen zuurstof of vocht verbeteren. Coatingkoppen zoals diepdruk-, omgekeerde rol- en sleufmatrijssystemen leveren elk een ander nauwkeurigheidsniveau en passen bij een ander viscositeitsbereik.
Het coatinggewicht is de variabele die de meeste aandacht verdient. Te weinig coating vermindert de barrière- of afdichtingssterkte, terwijl te veel de materiaalkosten verhoogt, het drogen vertraagt en verstopping kan veroorzaken wanneer rollen worden opgeslagen. Vraag leveranciers hoe hun systeem het coatinggewicht tijdens de productie meet en regelt, en niet alleen tijdens opstartproeven.
Een lamineermachine verbindt twee of meer films met een lijmlaag aan elkaar. Bij traditioneel droog lamineren worden lijmen op oplosmiddelbasis gebruikt die in een droogtunnel verdampen voordat het laminaat wordt opgewikkeld. Bij oplosmiddelvrij lamineren wordt een tweecomponentenlijm zonder oplosmiddeldrager toegepast, waardoor de uitstoot wordt verminderd en het resterende oplosmiddel wordt geëlimineerd dat geurproblemen kan veroorzaken in gevoelige voedselverpakkingen.
Voor verpakkingen van voedsel en kindervoeding wordt steeds vaker de voorkeur gegeven aan systemen zonder oplosmiddelen, omdat ze het risico op restoplosmiddelen verlagen en de energie die nodig is voor het drogen verminderen. Droge systemen presteren nog steeds goed voor veel non-foodproducten en profiteren van een volwassen lijmtoeleveringsketen. De betere keuze hangt af van het product, de wettelijke vereisten in uw markt en de lijmopties die voor uw fabriek beschikbaar zijn.
Zodra het printen en lamineren voltooid zijn, wordt de masterrol in de breedte gesneden die nodig is voor het stroomafwaarts vormen van de zak. De snijkwaliteit heeft invloed op de rechtheid van de randen, en randdefecten kunnen zich later in de zakafsluitingen voortplanten. Door het terugspoelen worden vervolgens stabiele rollen met consistente spanning opgebouwd, wat van groot belang is voor zakjesmachines die op hoge snelheid draaien.
Machines voor het maken van zakjes vormen zakken met driezijdige sluiting, stazakken, zakjes met ritssluiting en sachets. Planten die alleen rolfilm verkopen kunnen deze fase helemaal overslaan. Fabrieken die kant-en-klare zakjes produceren, moeten de seal- en snijcapaciteit van de zakjesmachine afstemmen op de snijcapaciteit, zodat geen van beide eenheden een knelpunt wordt.
| Machine | Hoofdfunctie | Wat te verifiëren |
|---|---|---|
| Rotatiediepdruk | Past decoratieve en informatieve afbeeldingen toe | Kleurstations, cilindergroottes, droogcapaciteit |
| Jasing | Voegt functionele oppervlaktelagen toe | Jasing weight control, head type, viscosity range |
| Lamineren | Verbindt films voor barrière en sterkte | Lijmsysteem, knijpdrukregeling, uithardingstijd |
| Spleetting and rewinding | Produceert afgewerkte rolbreedtes | Randkwaliteit, spanningscontrole, lasbehandeling |
| Zakje making | Vormt en sluit afgewerkte zakken | Type afdichting, snijnauwkeurigheid, snelheid per zakformaat |
Selectie wordt eenvoudiger wanneer de criteria worden gerangschikt op basis van hun effect op de werkelijke productie. De onderstaande lijst gaat van de meest beslissende factoren naar ondersteunende factoren, en werkt goed als scorekader wanneer er meerdere leveranciers bij betrokken zijn.
Een praktische scoremethode is om aan elk criterium een gewicht toe te kennen dat uw prioriteiten weerspiegelt, en vervolgens elke leverancier een cijfer te geven van één tot vijf op basis van uw eigen testresultaten. Leveranciers die vóór aankoop uw film niet op hun apparatuur laten draaien, zouden een lagere betrouwbaarheidsbeoordeling moeten krijgen, omdat het risico op late verrassingen op uw fabriek rust.
De film bepaalt vaak meer van de procesinstellingen dan de meeste kopers verwachten. De machinecapaciteiten moeten worden geverifieerd op het exacte substraat, inclusief dikte, oppervlaktebehandeling en eventuele bedrukte of gecoate lagen die al zijn aangebracht voordat de machine het web ziet.
| Filmtype | Uitdaging hanteren | Overweging van apparatuur |
|---|---|---|
| BOPP | Goede maatvastheid, maar inkthechting is afhankelijk van de oppervlaktebehandeling | Corona- of vlambehandeling en testen van de inkthechting |
| PET | Hoge stijfheid en sterke hittebestendigheid | Hoger droogtemperatuurbereik en stevige spanningscontrole |
| CPP | Laag smeltpunt en neiging tot kreuken onder hitte | Zacht droogprofiel en goed ontworpen koelrollen |
| PE | Zacht en rekbaar, gevoelig voor spanningsveranderingen | Laagspanningszones en zorgvuldig ingestelde knijpdruk |
| Laminaat van aluminiumfolie | Gaatjes en broze randen tijdens het snijden | Nauwkeurige snijmessen en gecontroleerde knijpdruk |
| PLA en composteerbare folie | Warmtegevoeligheid en maatverandering | Lagere droogtemperaturen en aangepaste coatingchemie |
| Papier-kunststof composiet | Vochtopname en ongelijkmatige remklauw | Sterker spanningsbeheer en langere droogzones |
Biologisch afbreekbare en composteerbare films verdienen speciale aandacht. Ze hebben vaak een lagere hittetolerantie en een andere oppervlakte-energie, waardoor de prestaties van inkt en lijm kunnen veranderen, zelfs als de printinstellingen er op papier correct uitzien. Vraag proefruns aan op de specifieke filmkwaliteit en leg de resultaten vast voordat u een machineconfiguratie uitvoert.
Elke eindmarkt stelt andere eisen aan de lijn. Hetzelfde machinetype kan heel anders worden geconfigureerd, afhankelijk van wat de hoes moet beschermen en hoe deze zal worden verkocht.
Snackverpakkingen vereisen sterke barrière-eigenschappen en een hoge printdichtheid. Typische configuraties maken gebruik van een meerkleurendiepdrukstation gevolgd door oplosmiddelloos lamineren om het resterende oplosmiddel laag te houden. De integriteit van de afdichting is een andere prioriteit, omdat de versheid van producten afhankelijk is van het buitenhouden van zuurstof en vocht gedurende de houdbaarheidsperiode.
Proefverpakkingen en sachets voor eenmalig gebruik hebben fijne graphics en frequente ontwerpwijzigingen nodig. Door kleinere oplages zijn de cilinderkosten moeilijker te rechtvaardigen, dus combineren veel fabrieken flexibele printmethoden met een reeks herbruikbare ontwerpen. Lamineringsstructuren zijn meestal lichter en de lijn moet snel veranderen tussen verpakkingsgroottes.
Voor het opentrekken van zakjes en medische verpakkingen is een strenge kwaliteitscontrole en traceerbare batchregistratie vereist. Apparatuur moet gedocumenteerde procesinstellingen ondersteunen en de lamineerstructuur moet worden gevalideerd op sealsterkte en afpelgedrag. Compatibiliteit met cleanrooms en stofbeheersing rond het snijstation maken vaak deel uit van de specificatie.
Zakken voor meststoffen, zaden en agrochemische producten zijn onderhevig aan ruwe behandeling en blootstelling aan de buitenlucht. Zwaardere laminaten en robuuste afdichtingen zijn belangrijker dan fijne grafische afbeeldingen, dus fabrieken in deze sector hebben de neiging om prioriteit te geven aan mechanische sterkte en betrouwbare snij- en afdichtingsapparatuur die grove materialen verdraagt.
De vraag naar composteerbare en recycleerbare constructies groeit gestaag. Ontwerpen uit één materiaal vereenvoudigen recycling, maar vereisen mogelijk andere lijm- of smeltlaslagen. De machineconfiguratie moet de gekozen structuur volgen in plaats van de structuur te dwingen te passen op een machine die eerder is gekocht.
De lay-out van de fabriek is een van de meest onderschatte onderdelen van de projectplanning. Eén geïntegreerde lijn heeft ruimte nodig voor de machines zelf, ruimte voor het af- en terugspoelen, opslag van inkt en lijm, een uitlaatsysteem waar van toepassing, en veilige beweging van de operator rond elk station.
| Configuratie | Typisch vloeroppervlak | Typische doorlooptijd | Typische bemanning per dienst |
|---|---|---|---|
| Compacte semi-automatische lijn | 60 tot 120 vierkante meter | 3 tot 5 maanden | 3 tot 4 personen |
| Middelgrote geïntegreerde lijn | 150 tot 300 vierkante meter | 5 tot 8 maanden | 5 tot 7 personen |
| Grote doorlopende lijn | 350 tot 600 vierkante meter | 8 tot 12 maanden | 8 tot 12 personen |
De doorlooptijd omvat technische bevestiging, fabricage, fabrieksacceptatietests, verzending en installatie. Installaties die het testen van monsters uitstellen, verliezen vaak weken tijdens de inbedrijfstelling wanneer er filmgerelateerde problemen optreden. Maak tijdig budget voor nutsvoorzieningen, perslucht, gekoeld water (indien gebruikt) en energie-upgrades, aangezien deze items vaak ontbreken in de eerste schattingen.
Consistent onderhoud beschermt de printkwaliteit en zorgt voor weinig afval. De onderstaande routines dienen als basis voor de meeste lijnen en moeten worden verfijnd na de eerste drie maanden van gebruik, wanneer echte slijtagepatronen zichtbaar worden.
Wanneer een lijn meerdere dagen stilstaat, moet u de inkt- en lijmcirculatiesystemen aftappen en reinigen om uitdrogen en verstoppingen te voorkomen. Bedek cilinders en rollen om stof buiten te houden en bewaar ongebruikte filmrollen op een droge plaats met een stabiele temperatuur. Vochtschommelingen kunnen ervoor zorgen dat de film opkrult en uitschuift in opgeslagen rollen, wat zich vervolgens manifesteert als problemen met het scheuren of het vormen van zakken.
De meeste defecten zijn terug te voeren op een klein aantal waarschijnlijke oorzaken. Door van het symptoom naar de oorzaak te werken, wordt het oplossen van problemen verkort en worden herhaalde aanpassingen voorkomen die filmverspilling tijdens een run veroorzaken.
| Defect | Waarschijnlijke oorzaak | Eerste controle |
|---|---|---|
| Kleurverloop over een rol | Viscositeitsverandering of cilinderslijtage | Logboek van inktviscositeit en cilinderconditie |
| Lamineren bubbles or tunneling | Lage knijpdruk of vervuild filmoppervlak | Nipinstellingen en oppervlaktereinheid |
| Rimpels op warmtegevoelige film | Te hoge droogtemperatuur of ongelijkmatige spanning | Oventemperatuurprofiel en spanningszones |
| Zwakke afdichtingssterkte | Jasing weight too low or sealant contamination | Jasing weight measurements and seal tests |
| Randscheuren na het snijden | Bot blad of spanningspieken in het web | Staat van het blad en spanningslogboek |
| Blokkeren van opgeslagen rollen | Resterend oplosmiddel of overmatige hitte van de coating | Test- en opslagomstandigheden voor resterend oplosmiddel |
Houd een defectenlogboek bij waarin de symptomen, de filmbatch, de machine-instellingen en de genomen corrigerende maatregelen worden vastgelegd. Na enkele maanden worden de patronen duidelijker en wordt de boomstam een van de meest waardevolle hulpmiddelen om de opbrengst te verbeteren.
Gebruik onderstaande checklist voordat u een koopovereenkomst tekent. Elk item beschermt de installatie tegen een dure verrassing na installatie, wanneer veranderingen het duurst zijn.
Bij een goedgekozen flexibele verpakkingsmachine gaat het minder om het vinden van de snelste of goedkoopste optie, maar meer om het afstemmen van de capaciteit op het werk dat uw fabriek elke dag zal doen. Begin met de films, de zakformaten en de kwaliteitsdoelstellingen en test deze vereisten vervolgens aan de hand van echte monsters. Vergelijk leveranciers op basis van dezelfde criteria en laat gedocumenteerde proefresultaten zwaarder wegen dan de beweringen in brochures. Planten die deze volgorde volgen, bereiken doorgaans eerder een stabiele opbrengst en zijn minder tijd kwijt aan het oplossen van problemen die vóór de aankoop hadden kunnen worden opgemerkt.
Rotogravure maakt gebruik van gegraveerde cilinders en levert over het algemeen fijnere tonale details en zeer consistente kleuren op bij lange oplagen. Flexografisch printen maakt gebruik van verhoogde platen, wat vaak de kosten verlaagt voor kleinere oplages en eenvoudiger ontwerpen. De betere keuze hangt af van de complexiteit van het beeld, de verwachte oplagelengte en hoe vaak ontwerpen zullen veranderen.
Oplosmiddelvrij lamineren heeft meestal de voorkeur voor voedselverpakkingen, omdat het de resterende oplosmiddelen vermindert en de uitstoot verlaagt. Droog lamineren blijft haalbaar als het lijmsysteem is gevalideerd voor het product, het droogproces goed wordt gecontroleerd en aan de lokale regelgeving wordt voldaan. Test beide benaderingen met uw daadwerkelijke structuur voordat u een beslissing neemt.
Sommige lijnen kunnen dat wel, maar dit is afhankelijk van de filmkwaliteit en van de warmte-, spannings- en droogregelingen van de machine. Biologisch afbreekbare films hebben vaak lagere droogtemperaturen en zachtere spanningsprofielen nodig. Vraag de leverancier om proefresultaten op het specifieke materiaal in plaats van op een algemeen monster.
Voor een geïntegreerde lijn duurt de installatie en inbedrijfstelling gewoonlijk vier tot acht weken nadat de apparatuur arriveert, afhankelijk van de gereedheid van de nutsvoorzieningen en het aantal stations. Fabrieksacceptatietesten vóór verzending kunnen het werk op locatie aanzienlijk verkorten. Houd rekening met extra tijd als er nieuwe elektrische service- of uitlaatsystemen moeten worden gebouwd.
Afzonderlijk kopen is zinvol als de fabriek al over print- en lamineercapaciteit beschikt en één specifieke functionele laag nodig heeft. Een volledige lijn is efficiënter als de fabriek helemaal opnieuw begint of één geïntegreerd besturingssysteem wil. Vergelijk de totale afhandelingskosten en toekomstige uitbreidingsplannen voordat u een beslissing neemt.
Operators hebben doorgaans enkele weken toezicht nodig om het instellen, het mengen van lijm, het aanpassen van de spanning en het oplossen van basisproblemen onder de knie te krijgen. Onderhoudstechnici hebben een diepere opleiding nodig op het gebied van aandrijfsystemen, sensoren en besturingssoftware. Vraag een trainingsplan aan in het contract met gedefinieerde uren en beoordelingsstappen.

Neem contact met ons op
Aanbevolen producten
De handen ineen slaan met Huitong
Pas uw flexibele verpakkingsapparatuuroplossing aan
Informeer nu
Producten
neem contact met ons op

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: Nr. 429 Xizhang Road, Gushan Town, Jiangyin City, provincie Jiangsu, China