Een snackproducent die we in dit voorbeeld de plantmanager zullen noemen, kocht een drukpers van de ene leverancier en een laminator van een andere, elk gekozen voor een goede prijs en een sterk specificatieblad. Binnen de eerste maand verloor de lijn een groot deel van zijn productie. De gedrukte film arriveerde met een lichte registratiedrift, de baanbreedte van de lamineermachine kwam niet overeen met die van de pers en de spanningsinstellingen op elke machine trokken de film in tegengestelde richtingen. Elke rol die de drukfase verliet, moest handmatig worden gecorrigeerd voordat deze kon worden gebonden, en een groot deel ervan eindigde als schroot.
Deze les is gebruikelijk in de verpakkingsindustrie. Een zakje is het resultaat van een reeks processen, en elke machine stelt grenzen aan de machines die erop volgen. Iedereen die evalueert flexibele verpakkingsmachines moet naar de hele reeks apparatuur kijken, niet alleen naar de prijs van een enkele eenheid.
Een flexibele verpakkingslijn is slechts zo nauwkeurig als de zwakste spanningszone, de minst consistente printregistratie en de slechtste seal.
Flexibele verpakkingsmachines verwijst naar de groep machines die dunne, buigbare substraten omzet in afgewerkte zakken, zakjes en sachets. De meest voorkomende basisfilms zijn BOPP-, PET-, polyethyleen-, nylon- en aluminiumfolie, vaak gecombineerd in meerlaagse structuren om de sterkte, barrièrebescherming, smeltlasbaarheid en uiterlijk in evenwicht te brengen. Deze zakjes zijn geschikt voor voedsel voor huisdieren, koffie, snacks, zuivelproducten, farmaceutische producten, persoonlijke verzorging en huishoudelijke artikelen.
Kopers verdelen de apparatuur meestal in twee categorieën. Enkele machines voeren één bewerking uit, zoals bedrukken of snijden. Een complete productielijn verbindt verschillende machines via een gemeenschappelijk baanpad, gedeelde besturingslogica en op elkaar afgestemde spanningszones. Afzonderlijke machines zijn geschikt voor fabrieken die al over compatibele apparatuur beschikken of die een knelpunt willen upgraden. Een volledige lijn is geschikt voor nieuwe fabrieken en fabrieken die een voorspelbare output willen, van onbewerkte film tot afgewerkte zak.
| Machine | Hoofdtaak | Typische films | Belangrijke kwaliteitscontrole |
|---|---|---|---|
| Rotodiepdrukmachine | Past afbeeldingen in meerdere kleuren toe | BOPP, PET, nylon | Nauwkeurigheid van registratie |
| Lamineermachine | Verbindt twee of meer filmlagen | PET, PE, aluminiumfolie | Sterkte van de binding |
| Coatingmachine | Voegt barrière- of functionele lagen toe | PET, BOPP, papier | Gelijkmatigheid van het gewicht van de coating |
| Snijmachine | Snijdt brede rollen in smalle rollen | Alle bedrukte en gelamineerde films | Rand rechtheid |
| Printinspectiemachine | Detecteert druk- en oppervlaktedefecten | Bedrukte films | Defectdetectiepercentage |
| Machine voor het maken van tassen | Vormt zakjes en sluit randen af | Gelamineerde structuren | Verbindingssterkte en naadintegriteit |
Een volledige lijn volgt een logische volgorde. Elke fase bereidt de film voor op de volgende, dus een fout op een bepaald punt wordt meestal groter naarmate het web verder beweegt. Het onderstaande diagram toont de typische stroom.
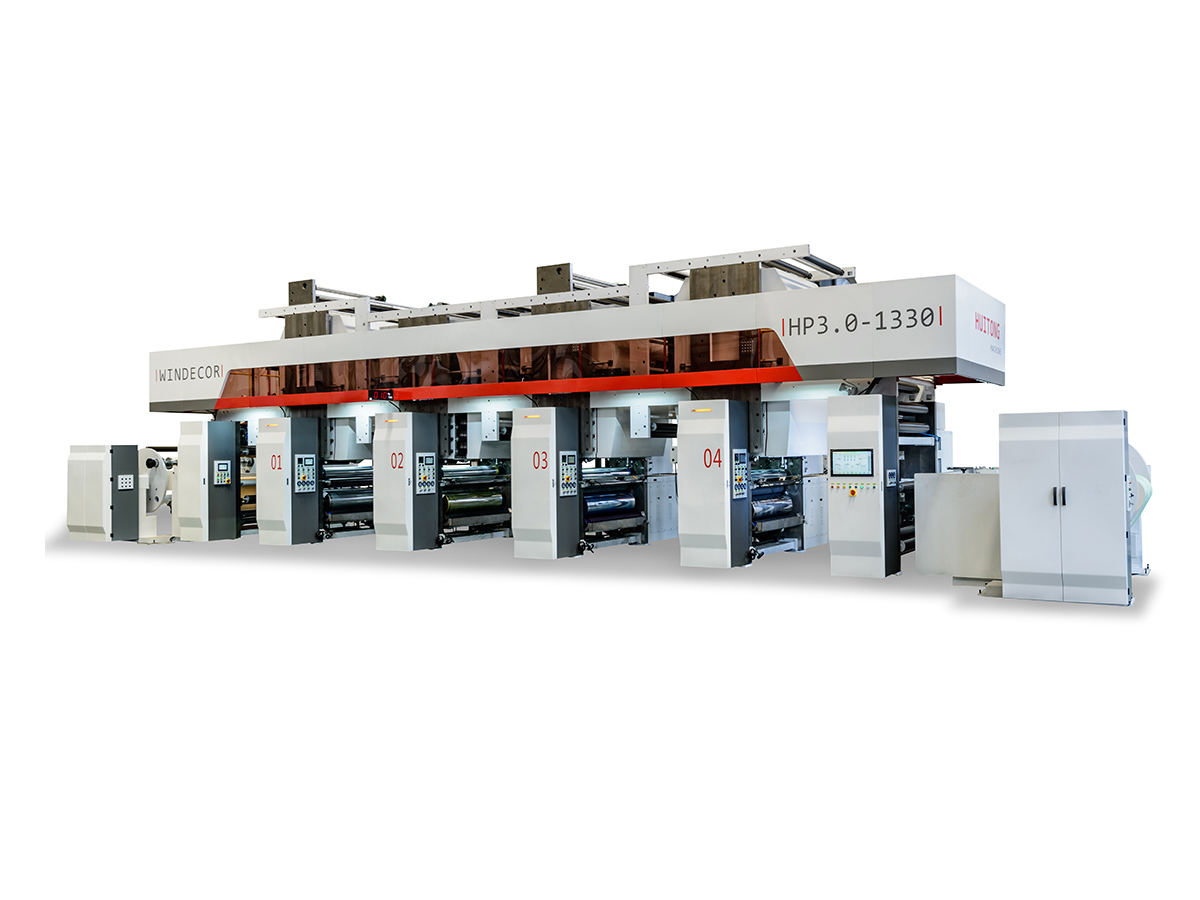
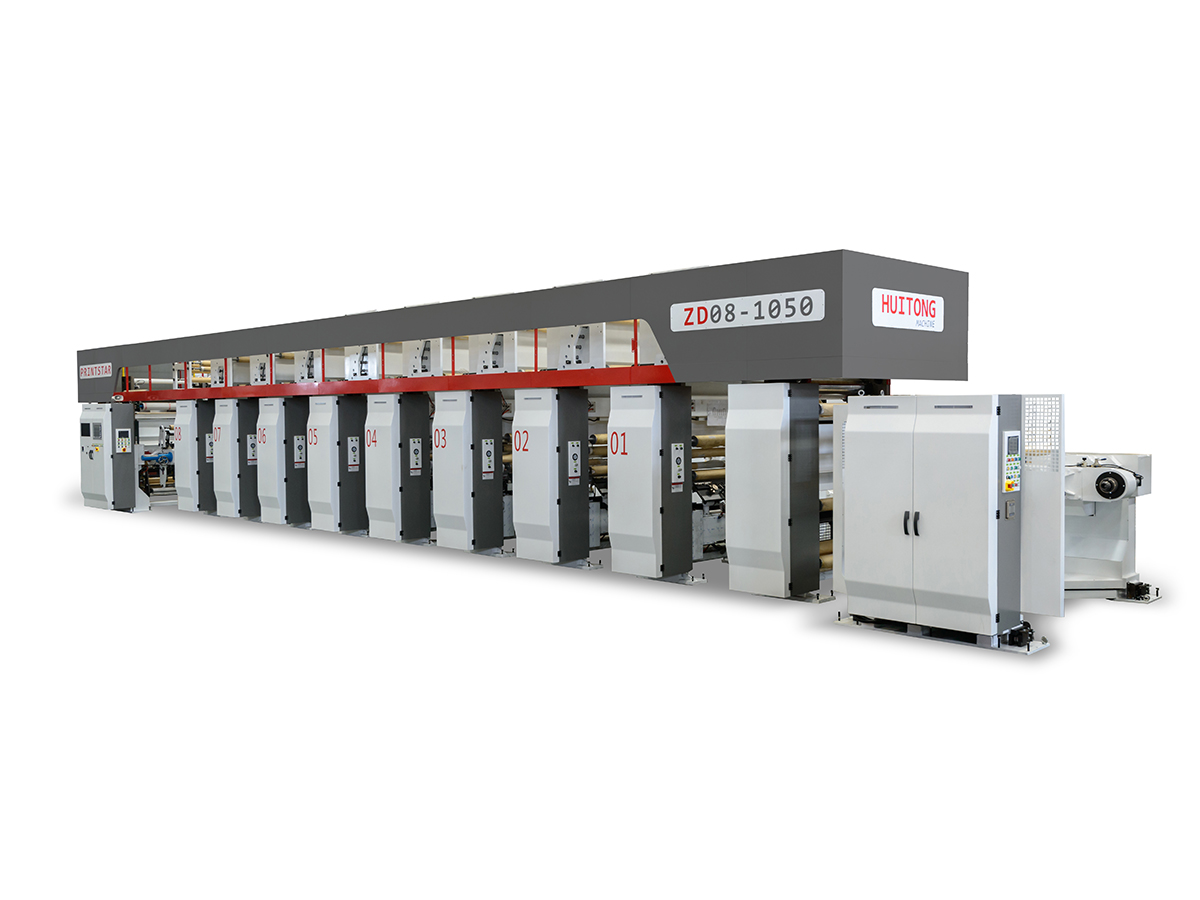
Rotodiepdruk brengt inkt van gegraveerde cilinders over op het filmoppervlak. Het is geschikt voor lange runs en fijne details, en kan lijnsnelheden bereiken van ongeveer 150 tot 300 meter per minuut op goed onderhouden machines. De belangrijkste variabelen zijn cilinderconditie, inktviscositeit, droogtemperatuur en registratie tussen kleuren. Planten vergelijken a diepdrukmachine zou moeten vragen hoe de pers omgaat met filmrek en hoe snel de kleur verandert tijdens korte oplagen. Voor meer informatie over perstypen kunt u onze gids raadplegen over het kiezen van de juiste diepdrukpers voor uw fabriek.
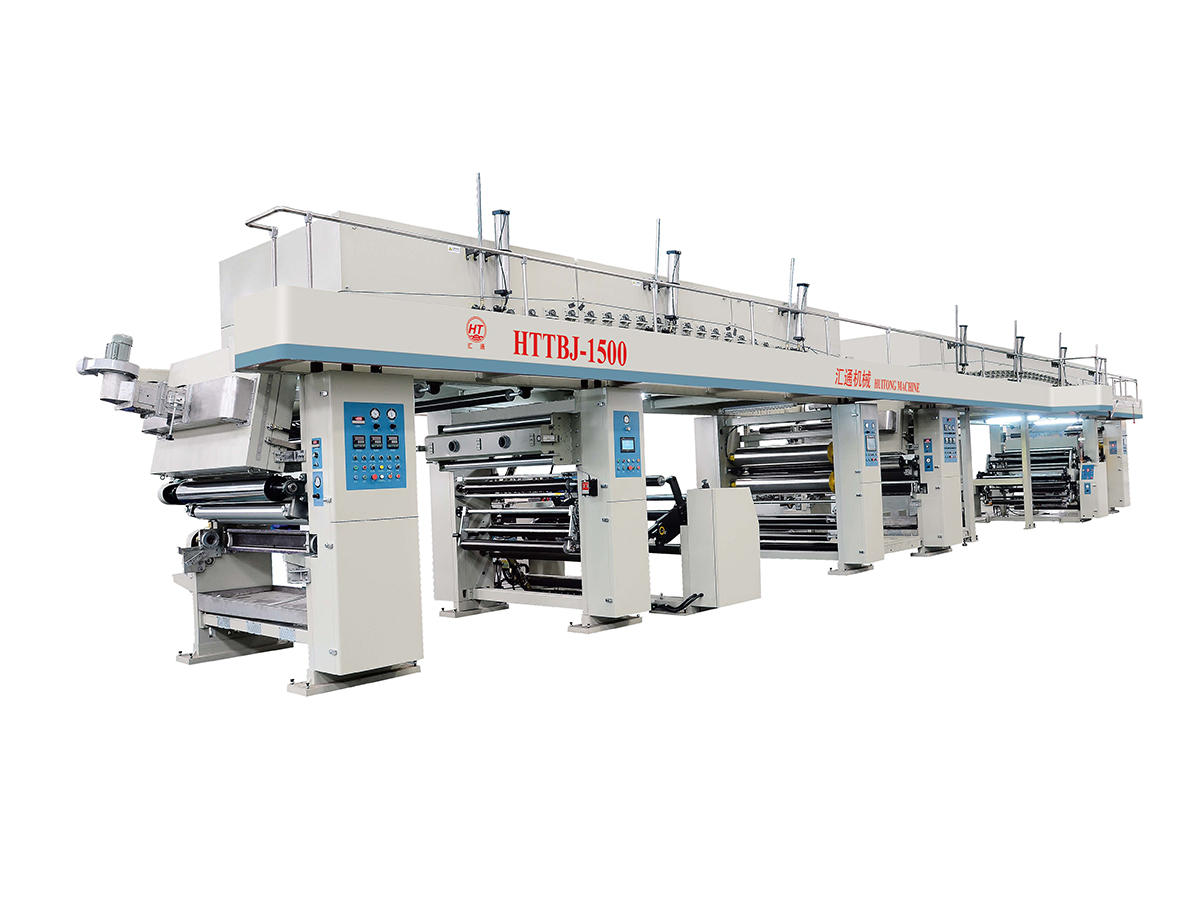
Lamineren verbindt bedrukte films met andere lagen, meestal PET-, polyethyleen- of aluminiumfolie, om de barrière en sterkte te creëren die een zakje nodig heeft. Droog lamineren op basis van oplosmiddelen blijft gangbaar, terwijl oplosmiddelvrije systemen steeds meer terrein winnen omdat ze de resterende oplosmiddelniveaus verlagen en het energieverbruik bij het drogen verminderen. Een betrouwbare lamineermachine moet het lijmgewicht binnen een krap bereik houden en een consistente spleetdruk over de volledige baanbreedte behouden.
Coating voegt een functionele laag toe die zuurstof-, vocht- of aromaverlies tegengaat. Producten zoals droogvoer, farmaceutische producten en bepaalde zuivelproducten hebben vaak deze extra bescherming nodig. Het coatinggewicht, het droogprofiel en de oppervlaktebehandeling bepalen allemaal de barrièreprestaties. Daarom moet het coatingstation worden afgestemd op de laminaatstructuur die erop volgt.
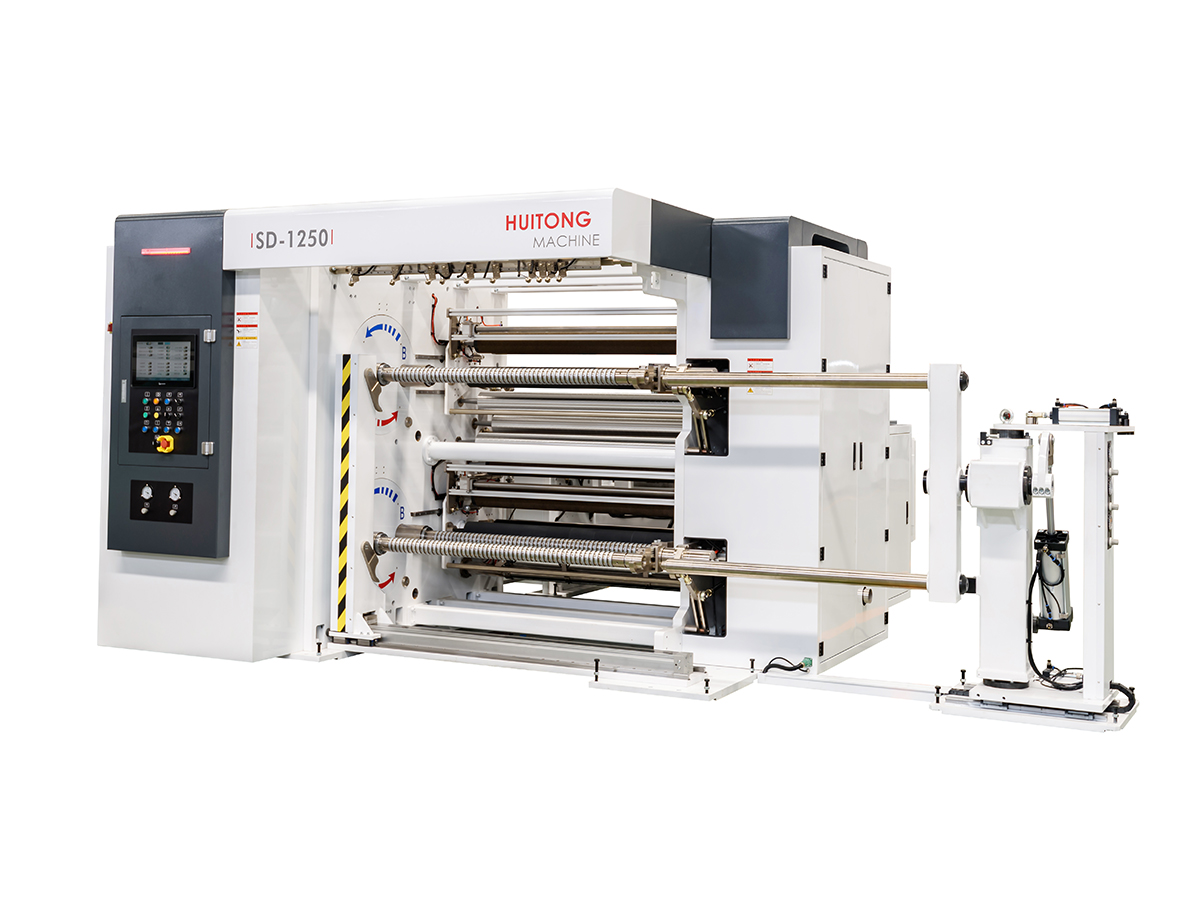
Brede productierollen worden in smallere rollen gesneden die passen bij de apparatuur voor het maken van zakken. De snijkwaliteit is afhankelijk van de toestand van het blad, de baanspanning en de uitlijning van de wikkelingen. Losse randen, telescopische rollen en ongelijkmatige spanning veroorzaken later kreukels en sealfouten, dus snijden is een kwaliteitscontrolepunt en niet alleen maar een snijbewerking.
Inspectiecamera's scannen de film op registratiefouten, kleurverschuivingen, vlekken, krassen en gaatjes. Vroegtijdige detectie voorkomt dat defect materiaal de fase van het maken van zakken bereikt, waar een fout een voltooide rol kan verspillen. Veel fabrieken stellen inspectiedrempels in op basis van de tolerantie van de klant en gebruiken de geregistreerde gegevens om defecten terug te voeren op specifieke pers- of lamineerinstellingen.
De machine voor het maken van zakken zet de afgewerkte rol om in stazakken, zakken met driezijdige sluiting, zakken met middensluiting of vouwzakken. De smeltlastemperatuur, verblijftijd en druk moeten overeenkomen met de afdichtingslaag van de film. De sterkte van de naad en de consistentie van de afdichting zijn de laatste controles voordat het zakje wordt gevuld.
De fasen zijn nauw met elkaar verbonden. Een drukfout kan op de pers klein lijken, maar wordt zichtbaar als een registratiefout in de zakfase. Om deze reden vragen veel kopers een complete lijn van één planningsteam, met gedeelde specificaties voor baanbreedte, spanningszones en besturingssystemen.
Het selecteren van machines begint bij het product en de markt, niet bij de catalogus. Vijf factoren bepalen de meeste beslissingen en moeten worden gedefinieerd voordat apparatuur wordt vergeleken.
Snelheid is alleen nuttig als de lijn bij die snelheid kwaliteit kan behouden. Een langzamere lijn met stabiele spanning produceert vaak meer verkoopbare zakjes per dienst dan een snellere lijn die regelmatig stilstaat.
Ook de after-salesondersteuning verdient aandacht, vooral bij fabrieken die apparatuur importeren. Kopers moeten de beschikbaarheid van reserveonderdelen, probleemoplossing op afstand, training van operators en de responstijd van de leverancier bij technische problemen controleren. Een stabiele lijst met reserveonderdelen en een gedocumenteerd onderhoudsschema kunnen wekenlange stilstand gedurende de levensduur van de lijn besparen.
De meeste problemen bij een flexibele verpakkingslijn zijn terug te voeren op een klein aantal oorzaken. Door het verband tussen symptomen en bronnen te begrijpen, kunnen managers herhaalde verliezen voorkomen.
Verkeerde registratie treedt op wanneer afgedrukte afbeeldingen afwijken ten opzichte van hun beoogde positie. De gebruikelijke oorzaken zijn ongelijkmatige folierek, onstabiele spanning tussen printeenheden en inconsistente cilindermontage. Het verbeteren van de spanningscontrole en het controleren van de cilinderuitlijning bij elke start lost het probleem doorgaans op.
Bellen en zwakke hechtingen zijn meestal het gevolg van vervuiling, een verkeerd lijmgewicht of onvoldoende uitharding. Stof op de film, ongelijkmatige spleetdruk en onvoldoende droogtijd zijn hier vaak de oorzaak van. Regelmatige controles van de lijmmengverhoudingen en de reinheid van de rollen verminderen deze defecten aanzienlijk.
Lekkende naden worden vaak veroorzaakt door te lage sealtemperaturen, te korte verblijftijden of vervuilde sealbekken. Verontreiniging door productresten of filmslipmiddelen kan ook een sterke afdichting verhinderen. Door aan het begin van elke dienst een sterktetest van de afdichtingen uit te voeren, kunnen problemen vroegtijdig worden onderkend.
Rimpels verspreiden zich over de hele lijn als de spanningszones niet in balans zijn. Een enkele slecht afgestelde afwikkelaar of een versleten rol kunnen de baan tot meerdere meters stroomafwaarts verstoren. Consistente spanningsinstellingen, gedocumenteerd voor elk materiaaltype, voorkomen deze opeenvolging van defecten.
Verschillende eindmarkten stellen verschillende eisen aan een lijn. Dezelfde reeks van zes fasen is van toepassing, maar de nadruk op barrièreprestaties, printkwaliteit en afdichting verandert met het product.
In elk geval weerspiegelt het lijnontwerp de filmstructuur en het uiteindelijke zakje. Fabrieken die meerdere productfamilies produceren, kiezen vaak voor modulaire apparatuur die met beperkte downtime tussen structuren kan schakelen.
Budgetplanning moet meer omvatten dan de aankoopprijs. Installatie, training, hulpprogramma's, reserveonderdelen en de kosten van verspilde folie tijdens de inbedrijfstelling hebben allemaal invloed op de werkelijke eigendomskosten. Een lijn die vooraf minder kost, kan over een periode van vijf jaar meer kosten als deze meer afval produceert of regelmatig gerepareerd moet worden.
| Kostendrijver | Wat te evalueren | Gevolgen voor de begroting |
|---|---|---|
| Machinespecificatie | Snelheid, breedte en automatiseringsniveau | Hoog |
| Installatie en inbedrijfstelling | Funderingen, nutsvoorzieningen en proefdraaien | Middelmatig |
| Verbruiksartikelen | Inkt, lijm, oplosmiddel en films | Hoog |
| Onderhoud en reserveonderdelen | Servicecontracten en doorlooptijden van onderdelen | Middelmatig |
| Opleiding van operators | Vaardigheden voor installatie, omschakeling en probleemoplossing | Laag tot gemiddeld |
Een praktische planningsaanpak is om eerst de beoogde productmix te definiëren en vervolgens de lijn rond het meest veeleisende product op te bouwen. Dit voorkomt dat u moet betalen voor capaciteit die de fabriek nooit zal gebruiken, terwijl u ervoor zorgt dat de moeilijkste structuur nog steeds betrouwbaar kan functioneren.
Een productielijn voor flexibele verpakkingen is een reeks machines die plastic- of foliefilms omzet in afgewerkte zakjes. Het omvat doorgaans apparatuur voor printen, lamineren, coaten, snijden, inspecteren en zakken maken, verbonden door een gemeenschappelijk baanpad en controlesysteem.
De meeste zakproductie begint met een diepdrukmachine, gevolgd door een lamineermachine en, indien nodig, een coatingmachine. De gelamineerde film wordt vervolgens op rollen gesneden, geïnspecteerd op gebreken en door een zakmachine omgezet in zakken.
Een droge lamineermachine maakt gebruik van lijmen op oplosmiddelbasis die in een droogtunnel moeten worden verdampt. Een oplosmiddelvrije lamineermachine maakt gebruik van lijmen zonder oplosmiddel, waardoor het resterende oplosmiddel in de voltooide film wordt verminderd en de energie die nodig is voor het drogen wordt verlaagd.
De kosten variëren sterk, afhankelijk van de machinebreedte, snelheid, automatisering en het aantal inbegrepen fasen. Kopers moeten de totale eigendomskosten vergelijken, inclusief installatie, training, verbruiksartikelen en reserveonderdelen, in plaats van alleen op de prijs van de apparatuur te vertrouwen.
Ja. Machines kunnen worden aangepast voor specifieke foliestructuren, baanbreedtes, spanningsbereiken en sealprofielen. Fabrikanten vragen gewoonlijk tijdens de planningsfase om voorbeeldfilms en doelzakspecificaties om de configuratie vóór productie te bevestigen.
Kopers moeten zoeken naar installatieondersteuning, training van operators, probleemoplossing op afstand, een duidelijke lijst met reserveonderdelen en gedefinieerde responstijden. Ook documentatie in de taal van de koper en een onderhoudsschema zijn van belang voor de betrouwbaarheid op lange termijn.
Een flexibele verpakkingslijn is een verbonden systeem. Door het printen, lamineren, coaten, snijden, inspecteren en verpakken krijgt elke vorm de kwaliteit van de volgende fase. De beste resultaten komen dus voort uit het samen plannen van het hele proces. Begin met de filmstructuur, uitvoerdoelen en zakformaten en selecteer vervolgens machines die compatibele specificaties en ondersteuning delen.
Fabrieken die een nieuwe faciliteit plannen of een bestaande upgraden, kunnen het volledige assortiment bekijken flexibele verpakkingsmachines opties en vergelijk configuraties die passen bij hun productmix. Of het nu gaat om een enkele upgrade of een complete flexibele verpakkingsproductielijn, een duidelijke specificatie is het beste startpunt voor een accuraat voorstel.
Neem contact met ons op
Aanbevolen producten
De handen ineen slaan met Huitong
Pas uw flexibele verpakkingsapparatuuroplossing aan
Informeer nu
Producten
neem contact met ons op

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: Nr. 429 Xizhang Road, Gushan Town, Jiangyin City, provincie Jiangsu, China